Con el desarrollo de la industria alimentaria y la expansión de las cadenas de suministro globales, el envasado de alimentos ha pasado de ser una simple función de protección a un componente importante de conservación, seguridad, transporte y gestión de la calidad. Para productos como carne, lácteos, congelados, delicatessen y alimentos premium, los materiales de embalaje no solo deben ser mecánicamente resistentes, sino que también deben bloquear eficazmente el oxígeno, el vapor de agua y los contaminantes externos para mantener la calidad original de los alimentos.
Si bien las películas de embalaje tradicionales -, como PE y PP, ofrecen buena flexibilidad, rendimiento de procesamiento y rentabilidad, tienen limitaciones en términos de rendimiento de barrera al oxígeno. Cuando los alimentos requieren una vida útil prolongada o un transporte de larga distancia, es posible que la película estándar no cumpla con los requisitos de conservación. Por lo tanto, la película de alta barrera se ha convertido en una solución importante en la industria del envasado de alimentos.
¿Por qué los alimentos requieren una mejor protección?
Una vez que se produce el alimento, está sujeto a una variedad de factores externos; El oxígeno, la humedad, la luz y los microbios son las principales causas de la degradación de la calidad.
El oxígeno que ingresa al embalaje acelera el proceso de oxidación. Por ejemplo, los productos cárnicos pueden presentar cambios de color y pérdida de sabor; los alimentos grasos pueden tener olores debido a la oxidación; y los productos lácteos pueden ser de menor calidad. Además, el contenido nutricional de determinados alimentos también puede verse afectado por la oxidación.
Además, durante el transporte y almacenamiento, los alimentos pueden verse afectados por fluctuaciones de temperatura y humedad, así como por contaminación por olores externos. La protección de los materiales de embalaje no existe, acortará la vida útil y aumentará la pérdida de las empresas.
Por lo tanto, el envasado de alimentos moderno requiere no sólo "envase", sino también un sistema de protección que pueda mantener la calidad de los productos. Las películas de alta barrera son materiales importantes desarrollados específicamente para satisfacer esta necesidad.
¿Qué es una membrana de alta barrera?
Las películas de alta barrera son una clase de materiales de embalaje funcionales con excelentes propiedades de barrera a los gases, que pueden reducir eficazmente la permeabilidad del oxígeno, el vapor de agua, el aroma y otros gases en las películas, tanto dentro como fuera del embalaje.
En comparación con las películas plásticas estándar, las películas de alta barrera suelen utilizar materiales especiales o estructuras compuestas multicapa. Aprovechando las propiedades complementarias de diferentes materiales, se pueden alcanzar mayores niveles de protección. Los materiales comunes de alta barrera incluyen:
EVOH (copolímero de etileno-alcohol vinílico)
PA (Poliamida/Nailon)
PVDC (cloruro de polivinilideno)
Entre ellos, EVOH se usa ampliamente en envases de alimentos debido a sus excepcionales propiedades de barrera al oxígeno.
¿Cómo mejora la película de alta barrera la conservación de los alimentos?
Prevención de la entrada de oxígeno y reducción de la oxidación de los alimentos.
El oxígeno es un factor clave que afecta la calidad de los alimentos.
Las membranas de alta barrera reducen la velocidad de transmisión de oxígeno, reducen la cantidad de oxígeno dentro del embalaje y crean un entorno de almacenamiento más estable para los alimentos. Para los alimentos que requieren almacenamiento-a largo plazo, esta capacidad puede ser eficaz para minimizar el riesgo de oxidación.
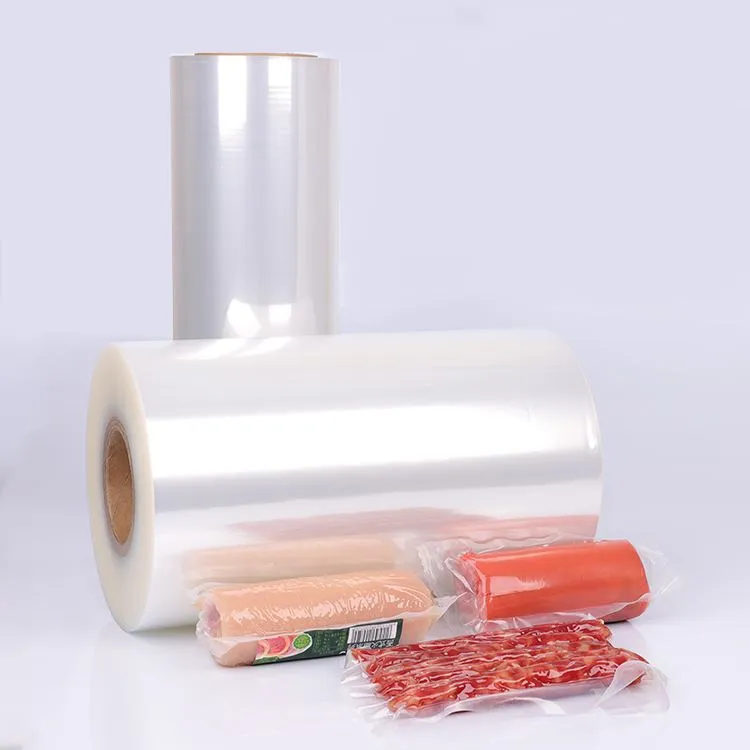
Por ejemplo, en las carnes-envasadas al vacío, las membranas de alta barrera ayudan a preservar el color y la frescura de la carne; en el envasado de queso, reducen el impacto del oxígeno en el sabor.
En comparación con las películas de embalaje estándar, la membrana de alta barrera tiene una protección superior y es ideal para aplicaciones alimentarias que requieren un alto nivel de conservación.
Prolongar la vida útil de los alimentos
Las empresas de alimentos normalmente apuntan a extender los ciclos de ventas y al mismo tiempo minimizar las pérdidas durante el transporte y la gestión de inventario.
Al mitigar los efectos del oxígeno, la humedad y los factores ambientales externos, las membranas de alta barrera ayudan a mantener-la estabilidad de los alimentos a largo plazo.
Los ejemplos incluyen:
Los alimentos congelados se producen, transportan, almacenan y venden en múltiples etapas. Los envases de alta-barrera mejoran la estabilidad del producto en toda la cadena de suministro.
Las comidas preparadas-es necesario conservar la textura y el sabor; El embalaje de alta-barrera minimiza la degradación de la calidad.
Los sabores necesitan conservar su aroma; Los materiales de alta barrera proporcionan un sellado y protección superiores.
Por lo tanto, la película de alta barrera se ha convertido en un material de envasado importante para prolongar la vida útil de los alimentos.
Preservación del sabor y la calidad originales.
Además de prevenir la oxidación, se crean películas de alta-barrera en la composición interna del alimento.
Algunos alimentos poseen características aromáticas distintas; Si las propiedades de barrera del envase son inadecuadas, pueden ocurrir problemas como pérdida de aroma o absorción de olores externos.
Los envases de alta-barrera ayudan a conservar el sabor original de los alimentos y mejoran la experiencia del consumidor, especialmente en el caso del café, los condimentos, los productos lácteos y los envases de alimentos de primera calidad. Ventajas de las películas de alta-barrera EVOH en envases de alimentos
EVOH es un material barrera de alto rendimiento ampliamente utilizado, que se caracteriza por una tasa de transmisión de oxígeno extremadamente baja.
En el envasado de alimentos, el EVOH se utiliza habitualmente como capa barrera en membranas compuestas multicapa, en combinación con materiales como PE y PP.
Por ejemplo:
En una estructura de PE/EVOH/PE, la capa de EVOH proporciona bloqueo de oxígeno y la capa de PE proporciona elasticidad y sellado térmico.
Esta estructura multi-capa también proporciona:
Alto rendimiento de barrera;
Excelentes características de sellado térmico;
Alta resistencia mecánica;
Adecuado para líneas de producción de envases de alta-velocidad.
Por lo tanto, las películas de EVOH se utilizan ampliamente en el envasado de carne, productos lácteos, alimentos congelados y suministros médicos.

¿Cuáles son las principales aplicaciones de los films de alta barrera en el sector alimentario?
Envasado de carnes y delicatessen
Los productos cárnicos se exponen fácilmente al oxígeno, lo que provoca decoloración y degradación de la calidad.
La combinación de envasado al vacío y película de alta barrera limita eficazmente la entrada de oxígeno y mejora la estabilidad del almacenamiento del producto.
Envases de lácteos
Los productos lácteos tienen estrictos requisitos de barrera para evitar que el oxígeno dañe el sabor y la calidad.
Las membranas de alta barrera ayudan a mantener frescos los productos lácteos.
Envasado de alimentos congelados
Los alimentos congelados suelen viajar largas distancias.
Los embalajes de alta-barrera reducen el impacto de las fluctuaciones ambientales y mejoran la estabilidad de toda la cadena de suministro.
Envasado de sedimentos y alimentos líquidos
Productos como la salsa de soja y las bebidas se oxidan fácilmente.
Las membranas de alta barrera reducen la entrada de oxígeno manteniendo el sabor del producto.
Las películas estándar son más adecuadas para priorizar productos que sean rentables-y tengan una vida útil corta, mientras que las películas de alta barrera son ideales para alimentos que requieren alta calidad y una vida útil prolongada.
¿Cómo seleccionar la película de alta barrera adecuada para envases de alimentos?
Las empresas deben considerar varios factores al seleccionar películas de alta barrera.
En primer lugar, los requisitos de barrera deben determinarse según el tipo de alimento, ya que los diferentes alimentos son sensibles al oxígeno, la humedad y la luz.
En segundo lugar, se deben considerar los procesos de envasado, como el envasado al vacío, el envasado atmosférico mejorado o el moldeo térmico, ya que cada proceso requiere una estructura de membrana diferente.
Además, se deben tener en cuenta factores como el espesor de la película, las propiedades mecánicas, las propiedades de sellado térmico y la compatibilidad con los equipos de envasado existentes. Para las empresas de envasado de alimentos, elegir la película de alta barrera adecuada no sólo puede mejorar la calidad del producto, sino también reducir las pérdidas de transporte y mejorar la competitividad del mercado.
Tendencias futuras en películas de alta-barrera
Con la promoción de estándares de seguridad alimentaria y conciencia ambiental, la industria de las películas de alta barrera se está desarrollando en la dirección del alto rendimiento y la sostenibilidad.
Las tendencias futuras en materiales de embalaje de alta-barrera se centrarán en lo siguiente:
Primero, aligerar el peso. Mejorar el rendimiento del material puede reducir el uso de material y al mismo tiempo mantener una protección eficaz.
En segundo lugar, la sostenibilidad. Desarrollar estructuras de embalaje multi-capas más ecológicas y reciclables.
En tercer lugar, la funcionalización. Combine envases inteligentes, funciones anti-falsificación y tecnologías de conservación profesionales para proporcionar soluciones diversificadas para la industria alimentaria.
Conclusión:
La película de alta barrera se ha convertido en un material indispensable en el envasado de alimentos moderno. Al reducir los efectos del oxígeno, la humedad y los factores ambientales, estas películas pueden prolongar eficazmente la vida útil, mejorar la estabilidad del proceso de transporte y mantener la calidad original del producto.
Sorprendentemente, las películas de alta-barrera EVOH han atraído una gran atención en el mercado de envasado de alimentos debido a sus excelentes propiedades de barrera al oxígeno y excelentes propiedades de laminación. A medida que la industria alimentaria continúa priorizando la calidad y la seguridad, las películas de alta barrera desempeñarán un papel cada vez más importante en los envases en el futuro.